Snel antwoord
Gebruik 3D-printen om het beeld goed te keuren, harsgieten voor zeer kleine luxe oplages en spuitgieten voor alles wat u daadwerkelijk in grote hoeveelheden verzendt of herdrukt. De drie zijn niet echt concurrenten; ze bezetten verschillende punten op dezelfde projecttijdlijn. Wat uw route bepaalt, is de hoeveelheid, of het ontwerp bevroren is en hoeveel handarbeid u bereid bent te betalen voor elk afzonderlijk stuk. Dit is een vergelijking van een gieter, inclusief de gevallen waarin gieten het verkeerde antwoord is.
Bijna elke vergelijking van deze drie processen online wordt gepubliceerd door een dienst die er maar één verkoopt. Dat bepaalt de conclusie meer dan de techniek. We maken mallen en matrijsonderdelen, dus behandel onze vooringenomenheid zoals aangegeven – en lees dan sectie zeven, waar we duidelijk zeggen wanneer we ons niet moeten inhuren.
Dit artikel valt onder onze bredere gids voorproductie van op maat gemaakte bordspelcomponenten, die de gehele stuklijst bestrijkt. Wij kijken hier alleen naar cijfers.
1. De drie processen in één minuut
Spuitgieten
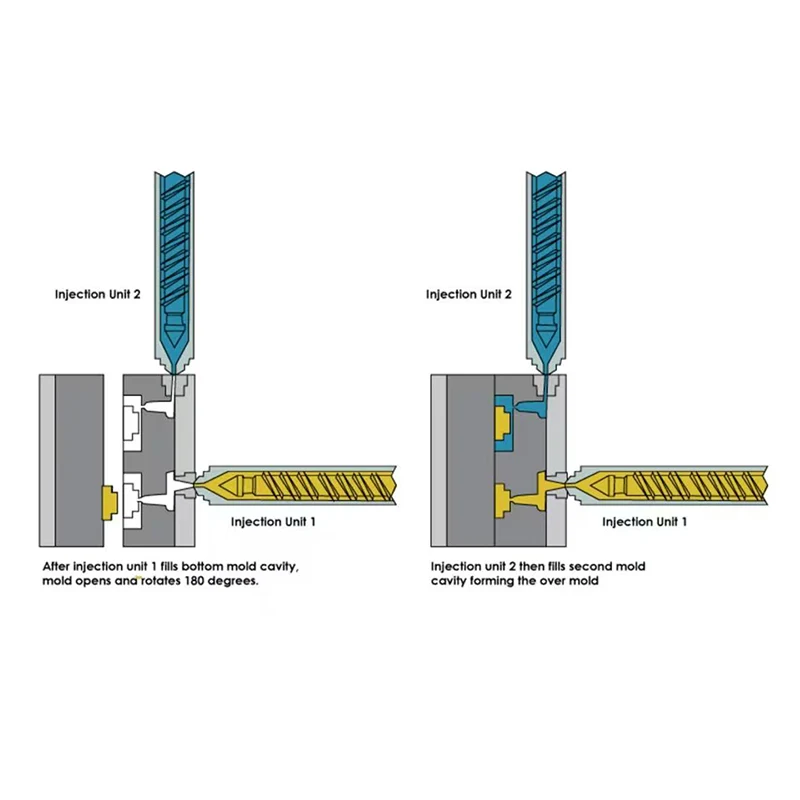
Gesmolten plastic wordt in een holte van gehard staal of aluminium geperst, gekoeld en uitgeworpen. De holte wordt één keer gesneden, op CNC- en EDM-machines, en reproduceert vervolgens voor onbepaalde tijd dezelfde geometrie. Al het dure gebeurt voordat het eerste stuk bestaat.
Hars gieten
Een meestersculptuur wordt gebruikt om een flexibele siliconen mal te maken. Vloeibare hars wordt in die mal gegoten of onder druk gegoten, uitgehard en met de hand eruit getrokken. De siliconen zijn zacht, zodat ze vormen kunnen vrijgeven die vast in staal zouden blijven zitten, maar het verslijt ook en moet opnieuw worden gemaakt.
3D printen
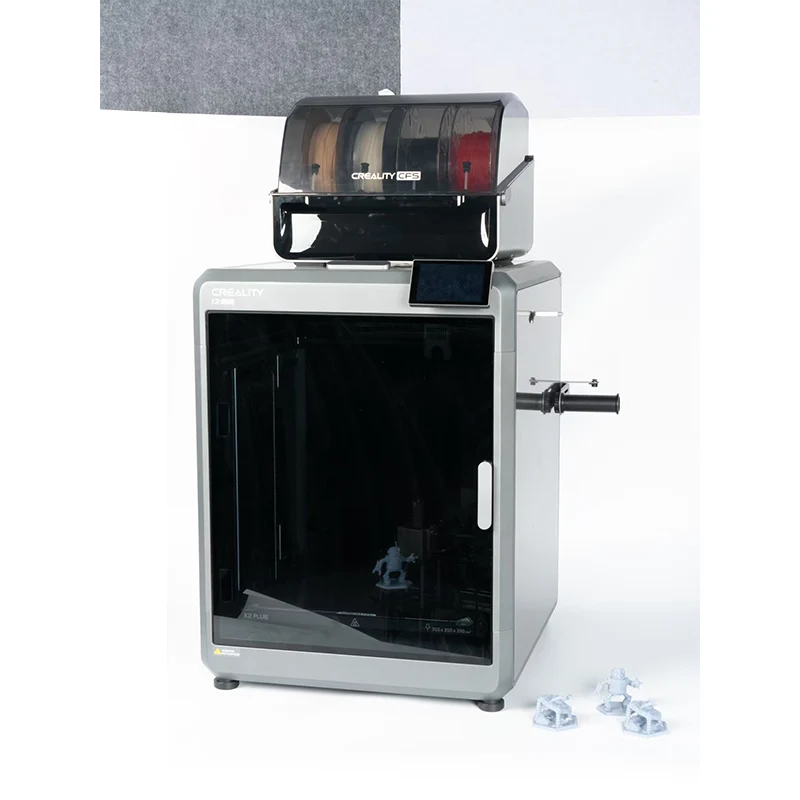
De figuur wordt rechtstreeks uit uw digitale bestand opgebouwd, laag voor laag, zonder enig gereedschap. Harsprinters zijn opgebouwd uit een vloeibaar vat en houden fijne details goed vast; filamentprinters extruderen gesmolten plastic en zijn beter geschikt voor bulk- of functionele vormen dan voor het gezicht van een personage.
Harsgieten en 3D-printen met hars zijn afzonderlijke processen die toevallig een materiaalfamilie delen. Voor het gieten heb je een siliconen mal en een meester nodig; afdrukken heeft geen van beide nodig. Ontwerpers halen deze twee vaak door elkaar wanneer ze een leverancier informeren, en de offerte komt voor de verkeerde zaak terug.
2. Head to Head: de vergelijking die er toe doet
| Spuitgieten | Hars gieten | 3D printen | |
|---|---|---|---|
| Gereedschap vereist | Geharde holte, één keer gezaagd | Siliconen mal, periodiek vervangen | Geen |
| Tijd voor het eerste stuk | Langste | Kort | Kortste |
| Geometrie vrijheid | Beperkt door diepgang en scheidingslijn | Hoog – zachte schimmel buigt om los te laten | Hoogste – helemaal geen vrijgavebeperking |
| Stuk voor stuk consistentie | Effectief identiek | Drift naarmate de siliconen afbreken | Varieert afhankelijk van de bouwpositie en instellingen |
| Handarbeid per stuk | Minimaal – alleen degatatie | Hoog — elk stuk wordt met de hand uit de vorm gehaald en gereinigd | Hoog — ondersteunt, wassen, uitharden |
| Kosten per eenheid naarmate het volume stijgt | Valt scherp en vlakt vervolgens laag af | Beweegt nauwelijks | Valt niet |
| Kleur door het materiaal | Ja, via masterbatch | Mogelijk, maar minder consistent | Beperkt |
| Kosten van een ontwerpwijziging | Hoog zodra staal is gesneden | Matig - maak de master opnieuw en vorm | Bijna nul |
| Geschikt voor een herdruk | Ja – tooling is al betaald | Neutrale | Geen voordeel behaald |
3. Detail: wat elk proces feitelijk kan bevatten
Er bestaat een hardnekkige overtuiging dat spuitgieten geen fijne beelddetails kan vastleggen. Dat klopt niet helemaal, en als je dat goed doet, verandert de manier waarop je ontwerpt.
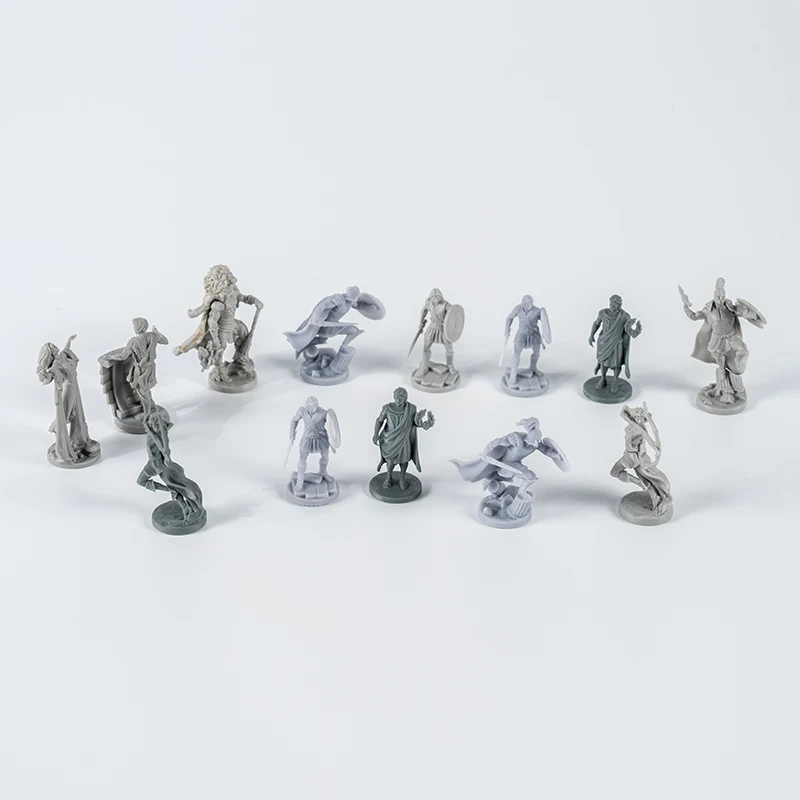
Door het vormen wordt alles gereproduceerd dat in het staal wordt gesneden. Onze CNC- en EDM-apparatuur kan zeer fijne oppervlaktekenmerken vastleggen, zodat textuur, stofplooien, klinknagels en gezichtsdetails goed worden overgedragen. De echte beperking is niet de resolutie; dat is het weluitgave. Een stalen holte is stijf, dus elk oppervlak heeft trek nodig om los te komen, en elke ondersnijding vereist een zijdelingse actie, een lifter of een spleet in het onderdeel. Elk van deze voegt kosten toe en kan een zichtbare lijn toevoegen.
Siliconen zijn flexibel, dus het gieten van hars voorkomt milde ondersnijdingen waarvoor een extra mechanisme in staal nodig zou zijn. Dat is het echte technische voordeel ervan, en daarom worden sculpturen van displaykwaliteit met diepe draperingen of vrij zwevende capes vaak gegoten in plaats van gegoten.
3D-printen kent helemaal geen vrijgavebeperking, en dat is precies de reden waarom een beeldhouwwerk dat rechtstreeks door een digitale kunstenaar wordt verzonden, zelden zonder aanpassingen wordt gevormd. Laaglijnen zijn gebruikelijk: ze lopen over gebogen oppervlakken en worden duidelijk zichtbaar onder verf op grote gladde oppervlakken zoals een schild of een mantel.
Een sculptuur wordt goedgekeurd als 3D-print, gereedschap wordt besteld en pas dan vindt de DFM-beoordeling ondersnijdingen die drie zijdelingse acties vereisen. De gereedschapskosten stijgen en de planning verschuift. LoopDFM-analysetegen het beeldhouwwerkvooru tekent het afgedrukte voorbeeld af, niet erna.
4. Consistentie: het verschil dat alleen op schaal zichtbaar is
Bij monsterhoeveelheden zien alle drie de processen er prima uit. Het gat ontstaat over een volledige oplage.
Gevormde stukken komen uit een stijve holte, dus figuur nummer één en de laatste figuur van de run zijn hetzelfde object. Kleur wordt als masterbatch in de hars gemengd in plaats van erop gespoten, zodat een geschaafde rand dezelfde kleur eronder laat zien in plaats van een witte kern.
Gegoten stukken drijven weg. Een siliconen mal gaat bij gebruik achteruit: de randen worden zachter, fijne details worden dof en uiteindelijk moet de mal opnieuw worden gemaakt van de master. Backers die vroege en late stukken uit dezelfde run ontvangen, kunnen met zichtbaar verschillende cijfers eindigen.
Afgedrukte stukken variëren afhankelijk van waar ze op de bouwplaat zaten, hoe de steunen werden geplaatst en hoe grondig ze werden gewassen en uitgehard. Bekwame operators controleren dit. Het is nog steeds controle, geen eliminatie.
Voor een spel waarbij zes spelers elk dezelfde pionvorm in een andere kleur vasthouden, is dit belangrijker dan welk specificatieblad dan ook. Onze opmerking overplastic onderdelen voor bordspel rekwisietenbedekt hetzelfde punt over de bredere doos.
5. Waar het geld feitelijk naartoe gaat
Vergeet de prijs per stuk even en kijk naar de vorm van elke kostencurve.
Spuitgietenlaadt bijna alles aan de voorkant. Je koopt de caviteit eenmalig; daarna kost elk stuk materiaal, machinetijd en een paar seconden handling. De curve begint hoog en daalt steil, waarna hij vlakker wordt nabij de materiaalkosten. Bij een herdruk is de tooling al betaald, dus je begint op het vlakke deel van de curve.
Hars gietenheeft een bescheiden opzet en vervolgens een hardnekkige prijs per stuk, omdat een persoon elk figuur ontvormt, ontbraamt en inspecteert. Een verdubbeling van de bestelling verdubbelt grofweg de arbeid. Met volume koop je heel weinig.
3D printenheeft helemaal geen configuratie en kosten per stuk, gebaseerd op machine-uren. Goedkoper wordt het nooit. Duizend gedrukte cijfers kosten bijna duizend keer één cijfer.
De eerlijke vraag is dus niet "wat het goedkoopste is", maar "waar ligt mijn hoeveelheid ten opzichte van het crossover-punt". Daaronder is gereedschap een dood gewicht. Bovendien is het vermijden van gereedschap de dure keuze. We werken door het kleine batch-einde hiervande kosten laag houden voor een bordspel met 1.000 eenheden.
De gereedschapskosten zijn per mal, niet per figuur. Verschillende kleine stukjes kunnen vaak in één worden gesnedenfamilie schimmel, waardoor het crossover-punt aanzienlijk daalt. Als uw doos uit acht verschillende plastic onderdelen bestaat, prijs dan niet acht afzonderlijke gereedschappen voordat u erom vraagt.
6. Afwerking en verf: vaak de echte beslissende factor
Wat er uit de machine komt, is niet wat er in de doos gaat, en de opruimlast verschilt sterk.
| Proces | Opruimen nodig | Markeert dat het weggaat | Verf gedrag |
|---|---|---|---|
| Spuitgieten | Degating, af en toe een scheidingslijn trimmen | Poortgetuigemarkering, scheidingslijn, markeringen van de uitwerppen | ABS accepteert gemakkelijk primer en inkt; PP heeft eerst een oppervlaktebehandeling nodig |
| Hars gieten | Flash verwijderen, ontluchtingsnop verwijderen, wassen | Ventilatieknoppen, naadflits, af en toe luchtbellen | Goed zodra de resten van het loslaatmiddel volledig zijn afgewassen - sla dat over en de verf gaat los |
| 3D printen | Ondersteuning verwijderen, wassen en uitharden voor hars | Ondersteun littekens, laaglijnen | Laaglijnen telegraferen door verf op gladde oppervlakken, tenzij geschuurd |
Als je figuren ongeverfd in een effen kleur worden verzonden, is vormen de eenvoudigste oplossing: de kleur zit in het materiaal en er is geen coating die kan afbladderen. Als ze geverfd of bedrukt worden verzonden, houd dan vanaf het begin rekening met de decoratie, omdat de materiaalkeuze de hechting beïnvloedt. Gebogen figuurvlakken zijn versierd mettampondrukin plaats van flat-panelmethoden.
7. Kies per scenario, niet per proces
| Jouw situatie | Route | Waarom |
|---|---|---|
| Beeld wordt nog gereviseerd | 3D printen | Veranderingen kosten niets. Snij geen staal tegen een bewegend doel. |
| Conventiedemokopie of fotografievoorbeeld | 3D-printen, of een paar afgietsels | Je hebt deze maand stukken nodig, niet dit kwartaal. |
| Een handvol luxe displayfiguren | Hars gieten | Ondersneden zware sculpturen blijven intact en de hoeveelheid rechtvaardigt nooit gereedschap. |
| Kickstarter eerste druk | Spuitgieten | Fulfilmenthoeveelheden zijn het punt waar de kostencurve beslissend verandert. |
| Retaileditie of een bevestigde herdruk | Spuitgieten | Gereedschappen zijn al afgeschreven. Niets anders concurreert. |
| Veel SKU-varianten, elk enkele eenheden | 3D printen of gieten | Een aparte tool per variant betaalt zich zelden terug. Controleer eerst de opties voor familieschimmel. |
| Stukken die elk spel worden behandeld | Spuitgieten | Doorgekleurd materiaal en gevormde stevigheid overleven de houdbaarheid van het spel. |
8. Waarom de meeste gefinancierde projecten alle drie gebruiken
De processen verlopen veel vaker opeenvolgend dan dat het alternatieven zijn. Een typisch pad loopt: printen om de pose en schaal te controleren, het beeld herzien, opnieuw printen, een kleine batch casten voor de campagnefotografie en preview-evenementen, en dan de tooling inzetten zodra de financiering is gesloten en het ontwerp is bevroren.
Het bewust plannen van die reeks is goedkoper dan het ontdekken ervan. Maak een budget voor ten minste één gedrukte revisieronde en behandel het afgedrukte voorbeeld als een ontwerphulpmiddel in plaats van als een productiebeslissing. Het volledige projectverloop vindt u in onzeproductiegids voor bordspelcomponenten.
9. Hoe we bij Kingke omgaan met miniatuurprojecten
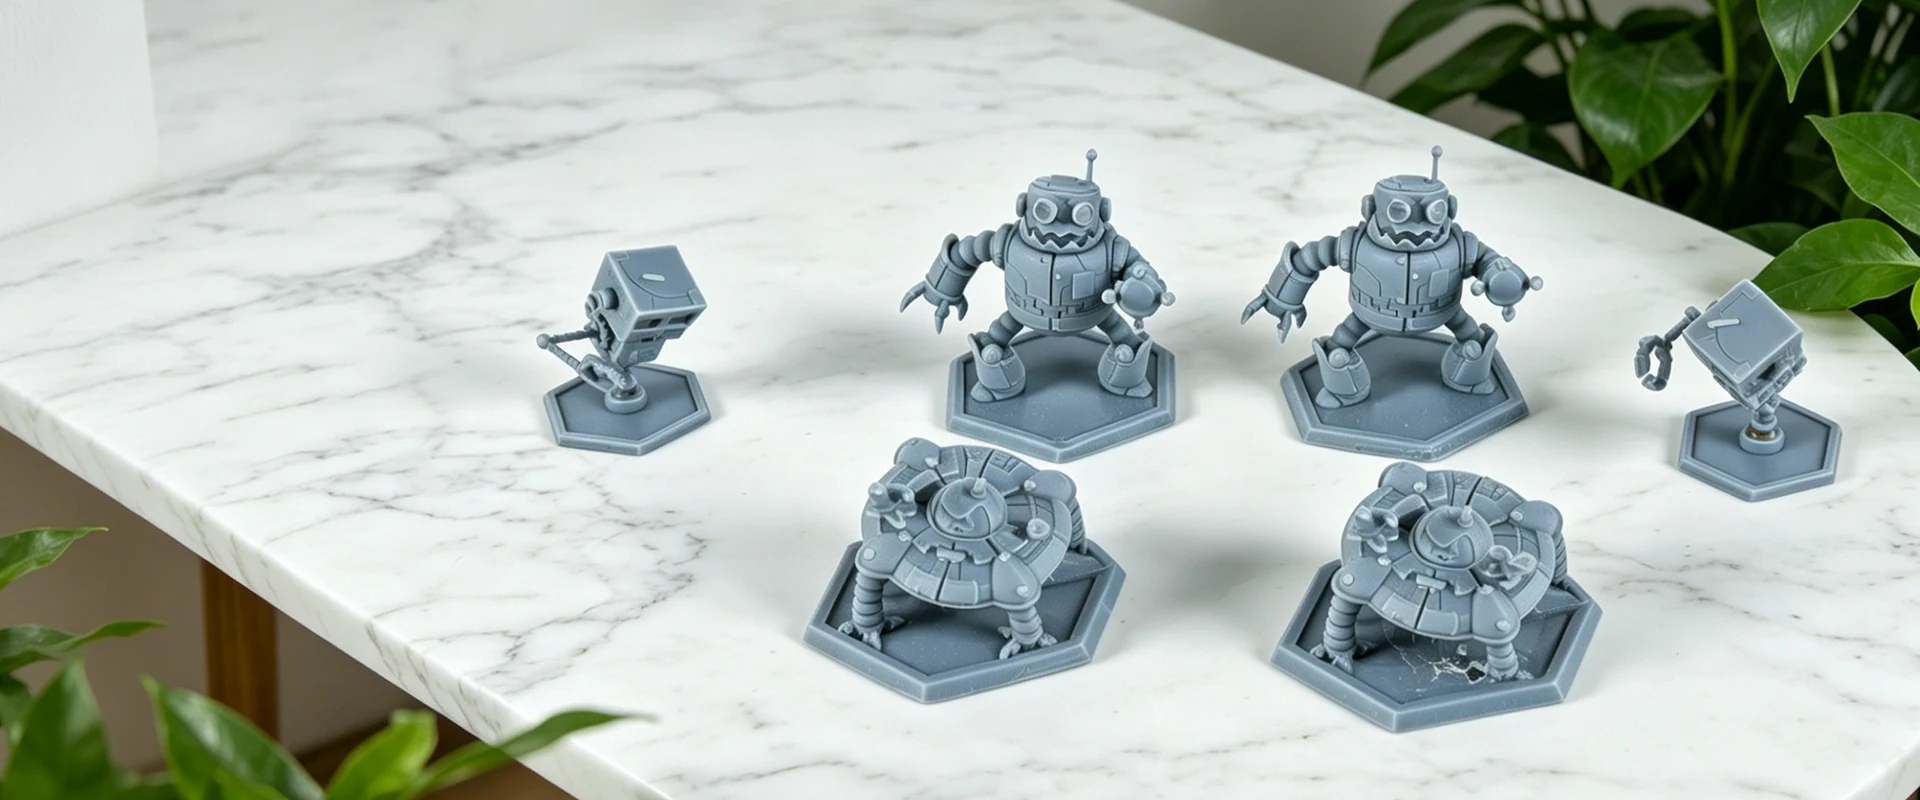
Kingke is het merk van Ningbo Jinghe Plastic Industry Co., Ltd., opgericht in 2017 in het Haishu-district van Ningbo, China. We runnen een fabriek van 1.500 m² verdeeld over vier werkplaatsen, met een team van 15 tot 50 mensen en toegewijde kwaliteitscontrole-, productie- en verkoopafdelingen, en we zijn ISO 9001-, ISO 14001- en ISO 45001-gecertificeerd.
Twee van de drie processen in dit artikel zijn van ons. Wij rennen3D-printen voor prototypingen we snijden en rennenspuitgietmatrijzenin huis op CNC en EDM, met machines van 80T tot 200T. Wij bieden geen harsgieten aan. Wanneer gieten het juiste antwoord is voor uw hoeveelheid, zullen wij u dat vertellen in plaats van u te dwingen gereedschap te gebruiken dat u nog niet nodig heeft.
Ons assortiment injectiemachines is de reden dat tafelwerk bij ons past. 80T tot 200T is de verkeerde fabriek voor autobehuizingen en de juiste voor een 30 mm-figuur die er bij een oplage van vijf cijfers identiek uit moet zien. Naast het gieten verzorgen wij ookOptimalisatie van 3D-modellenvoor beeldhouwwerken die nooit zijn getekend voor vervaardiging, decoratie enmassaproductie- nuttig voor cijfers, opbordspel plastic onderdelenin het algemeen, en verderplastic onderdelen voor stripfiguren. Je kunt meer lezenover onze fabriek.
10. Veelgestelde vragen
Kan spuitgieten evenveel details bevatten als een miniatuur uit hars?
Wat oppervlaktedetail betreft, over het algemeen wel. Een gegoten stuk reproduceert wat er in het staal is gesneden, en CNC- en EDM-bewerkingen kunnen zeer fijne kenmerken bevatten, zoals textuur, vouwen en kleine gezichtsdetails. Het echte verschil is niet de resolutie, maar de release. Een stalen holte is stijf, dus oppervlakken hebben diepgang nodig en ondersnijdingen hebben zijdelingse acties, lifters of een spleet in het onderdeel nodig. Siliconen buigen mee, zodat harsgieten gemakkelijker met ondersneden zware sculpturen omgaat. Als uw beeld zwaar ondersneden is, is de keuze tussen het aanpassen voor het vormen of het gieten zoals getekend.
Kan ik mijn eerste printrun 3D-printen en later overstappen op spuitgieten?
Dat kan, en sommige projecten doen dat ook, maar begrijp wat het kost. Bij 3D-printen is er geen sprake van schaalvoordelen, dus het afdrukken van een volledige uitvoering is duur, en de stukken zullen niet overeenkomen met de gegoten stukken die u later produceert. Beleggers die gedrukte figuren ontvangen en vervolgens de winkeleditie zien, zullen het verschil in afwerking opmerken. Als u weet dat er een herdruk komt, is het meestal beter om één keer te bewerken en beide runs uit dezelfde mal te maken.
Zal hetzelfde 3D-bestand voor alle drie de processen werken?
Niet zonder veranderingen. Een bestand dat perfect wordt afgedrukt, zal vaak niet gaan schimmelen, omdat het afdrukken geen loslaatbeperking kent en het vormen wel. Het voorbereiden van een sculptuur voor het bewerken kan betekenen dat je diepgang toevoegt, een pose in afzonderlijke delen opsplitst, gelaatstrekken dikker maakt die niet zouden worden gevuld, en kiest waar de scheidingslijn valt. Stuur ons het bestand dat u heeft en wij vertellen u wat er moet veranderen voordat er staal wordt gesneden.
Wat is het verschil tussen harsgieten en 3D-printen met hars?
Ze delen een materiële familie en niets anders. Voor harsgieten zijn een meestersculptuur en een siliconenmal nodig, en elk stuk wordt met de hand gegoten en uit de vorm gehaald. Met 3D-printen met hars wordt de figuur rechtstreeks vanuit uw digitale bestand opgebouwd, zonder mal en zonder master. Gieten past bij kleine herhaalde batches van hetzelfde figuur; bedrukking van eenmalige exemplaren en ontwerpiteraties. Wees bij het aanvragen van een offerte duidelijk welke u bedoelt, anders ontvangt u de verkeerde prijs.
Moeten spuitgegoten miniaturen worden geverfd?
Niet noodzakelijkerwijs. Kleur wordt toegevoegd als masterbatch die in de hars wordt gemengd, zodat het stuk helemaal doorgekleurd is en een slijtplek geen andere kleur eronder zal onthullen. Dat is de reden waarom de meeste speelstukken worden verzonden als effen gekleurd gegoten plastic. Schilderen of printen is een aparte beslissing, meestal gemaakt voor luxe edities of waarbij een figuur een insigne draagt. Op gebogen figuuroppervlakken zijn tampondruk en warmteoverdracht de praktische decoratiemethoden.
Hoeveel verschillende miniatuurontwerpen kunnen één mal delen?
Het hangt ervan af hoe vergelijkbaar de onderdelen zijn qua grootte, wanddikte en materiaal, aangezien alles in één gereedschap in dezelfde opname en dezelfde kleur wordt gegoten. Kleine verwante stukken worden vaak gecombineerd tot een familievorm, waardoor de gereedschapskosten over verschillende onderdelen worden verdeeld in plaats van dat u voor elk onderdeel een gereedschap hoeft te kopen. Onderdelen die verschillende kleuren nodig hebben, kunnen normaal gesproken geen holte delen. Stuur uw volledige onderdelenlijst in plaats van één figuur en wij zullen een gereedschapsindeling voor de hele doos voorstellen.
Weet u niet zeker in welke route uw figuren thuishoren?
Stuur uw beeldhouwbestanden en het beoogde aantal. We zullen u vertellen of uw project klaar is om te worden bewerkt, wat het beeld nodig heeft voordat het wordt gegoten en wanneer u beter af kunt gieten of afdrukken.
Vraag een offerte aan