Sommige kunststofonderdelen kunnen de gewenste structuur, uitstraling, afdichting, grip of functionele integratie niet bereiken via een enkele spuitgietbewerking. Wanneer een vormdeel een extra materiaallaag, inzetstuk, functioneel kenmerk of secundair vormdeel nodig heeft,Secundair vormen van spuitgietenkan een geschikte productiebenadering bieden.
Dit proces is vooral nuttig wanneer het uiteindelijke onderdeel verschillende materialen moet combineren of een eerder gevormd onderdeel in een gegoten structuur moet integreren. Het kan afzonderlijke assemblagewerkzaamheden helpen verminderen, terwijl fabrikanten onderdelen met complexere functionele vereisten kunnen ontwikkelen.Koninghebiedt spuitgietoplossingen voor klanten die secundaire vormprocessen nodig hebben voor verschillende industriële toepassingen.
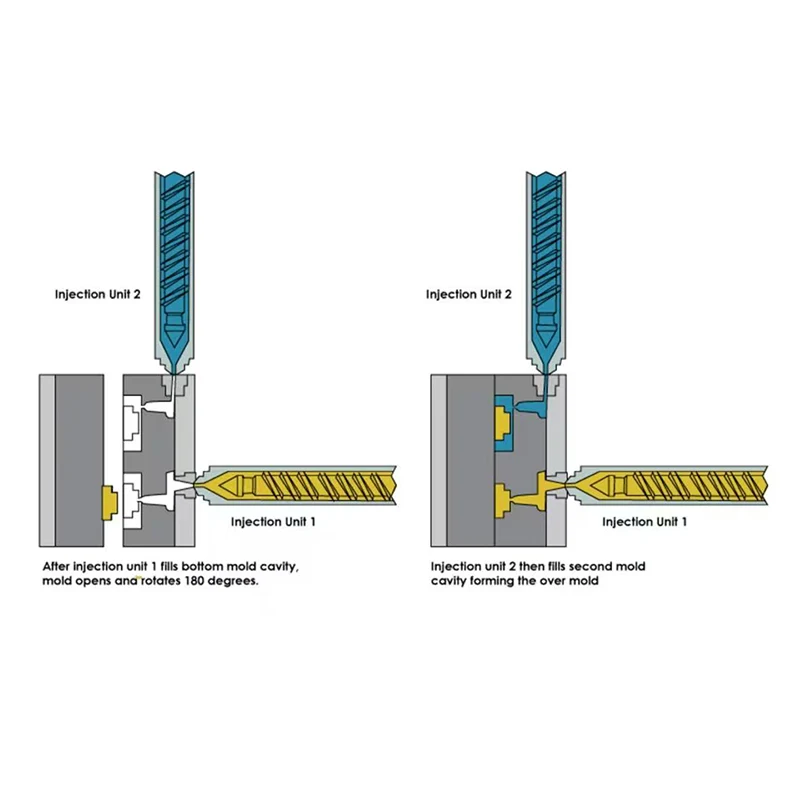
Secundair vormend spuitgieten verwijst naar een spuitgietproces waarbij een bestaand gegoten onderdeel of vervaardigd inzetstuk wordt onderworpen aan een andere vormbewerking. Een tweede materiaal of vormdeel wordt vervolgens rond of op het originele onderdeel gevormd.
Het eerste onderdeel fungeert als substraat, terwijl de tweede vormfase extra materiaal of functionaliteit toevoegt. Afhankelijk van het productontwerp kan het secundaire materiaal afdichting, isolatie, bescherming, grip, structurele integratie of andere vereiste eigenschappen bieden.
Verschillende materialen kunnen verschillende prestatiekenmerken bieden. Een stijve kunststof kan structurele ondersteuning bieden, terwijl een zachter materiaal de grip, afdichting, demping of trillingsweerstand kan verbeteren.
De selectie van compatibele materialen is belangrijk omdat het grensvlak tussen het eerste en het tweede materiaal de betrouwbaarheid van het voltooide onderdeel kan beïnvloeden.
Bij conventionele productie kan het nodig zijn dat afzonderlijke componenten eerst worden gegoten en vervolgens worden geassembleerd met behulp van lijmen, bevestigingsmiddelen, perspassingen, lassen of andere methoden. Secundair vormen kan sommige van deze functies rechtstreeks in het vormproces integreren.
Het verminderen van afzonderlijke assemblagestappen kan de productiestroom vereenvoudigen en het aantal afzonderlijke componenten verminderen dat tijdens de productie moet worden verwerkt.
Secundair gieten kan een substraat en een aanvullend materiaal combineren tot één geïntegreerd onderdeel. Dit kan handig zijn wanneer een product een beschermende buitenlaag, afdichtingsgebied, flexibel gedeelte of ingebed onderdeel vereist.
Het uiteindelijke ontwerp kan daarom meerdere functies bieden binnen één enkel gegoten samenstel, in plaats van te vertrouwen op verschillende afzonderlijk vervaardigde onderdelen.
Een secundair materiaal kan de oppervlaktekarakteristieken van een bestaand vormdeel wijzigen. Afhankelijk van het materiaal en ontwerp kan dit zorgen voor verbeterde grip, demping, afdichting, isolatie, trillingsdemping of milieubescherming.
Auto-onderdelen moeten vaak bestand zijn tegen trillingen, temperatuurveranderingen, vocht en herhaald mechanisch gebruik. Secundair vormen kan worden gebruikt wanneer een stijve kunststofstructuur extra afdichtings-, dempings-, isolatie- of beschermend materiaal nodig heeft.
Mogelijke toepassingen zijn onder meer schakelaars, handgrepen, connectoren, sensorbehuizingen, beschermkappen en andere componenten die een constructie uit meerdere materialen vereisen.
Elektrische producten bevatten vaak aansluitingen, contacten, draden, connectoren en andere componenten die in plastic behuizingen moeten worden geïntegreerd. Secundair vormen kan helpen deze elementen in het uiteindelijke onderdeel te positioneren en te beschermen.
Voor elektrische toepassingen moeten de materiaalkeuze en de vormomstandigheden worden beoordeeld op basis van isolatie, temperatuur, maatvastheid en omgevingseisen.
Consumentenproducten zoals draagbare apparaten, gereedschappen, bedieningselementen, handgrepen en huishoudelijke apparatuur kunnen andere oppervlakte-eigenschappen vereisen dan die van één enkel stijf plastic.
Op geselecteerde plekken kan een secundair flexibel materiaal worden toegevoegd om de grip, het comfort, de schokabsorptie of de handlingprestaties te verbeteren.
Medische en gezondheidszorgproducten vereisen mogelijk geïntegreerde structuren met specifieke eisen op het gebied van reinheid, materiaalcompatibiliteit, chemische bestendigheid, sterilisatie en maatconsistentie.
Wanneer secundaire vorming voor dergelijke toepassingen wordt gebruikt, moeten de geselecteerde materialen en het productieproces worden beoordeeld aan de hand van de toepasselijke product- en wettelijke vereisten.
Industriële apparatuur kan secundaire gegoten componenten gebruiken voor beschermende afdekkingen, afdichtingen, grepen, trillingsbeheersingselementen, kabelbescherming en andere functionele onderdelen.
Het proces kan nuttig zijn wanneer een onderdeel stijve structurele prestaties moet combineren met een ander materiaal dat extra bescherming of flexibiliteit biedt.
De eerste vormfase produceert het primaire substraat of de basiscomponent. De afmetingen en oppervlaktekenmerken ervan moeten worden gecontroleerd omdat ze rechtstreeks van invloed zijn op de tweede vormbewerking.
Het substraat kan specifieke groeven, ribben, gaten, ondersnijdingen of andere structurele kenmerken bevatten die zijn ontworpen om de component te helpen positioneren of de mechanische retentie tijdens secundair gieten te verbeteren.
Na de eerste vormfase wordt het substraat voorbereid voor de tweede bewerking. Afhankelijk van het proces kan de voorbereiding bestaan uit het reinigen, positioneren, inspecteren, voorverwarmen of overbrengen van het onderdeel naar een andere mal.
Nauwkeurige positionering is vooral belangrijk wanneer het tweede materiaal slechts een specifiek gebied van het substraat moet bedekken.
Het tweede materiaal wordt in de mal rond of op het voorbereide substraat geïnjecteerd. Het materiaal stroomt in de daarvoor bestemde holte en vormt de vereiste secundaire structuur.
Injectiedruk, temperatuur, vulsnelheid, koelomstandigheden en matrijsontwerp moeten worden gecontroleerd op basis van het geselecteerde materiaal en de productgeometrie.
Na injectie laat men het onderdeel afkoelen en stabiliseren voordat het wordt uitgeworpen en geïnspecteerd. Het voltooide onderdeel moet worden gecontroleerd op maatnauwkeurigheid, hechting of mechanische retentie, oppervlaktekwaliteit, flits, vervorming en andere procesgerelateerde defecten.
De eerste en tweede materialen moeten worden geselecteerd op basis van hun fysieke en verwerkingskenmerken. Bij toepassingen waarbij materiaal-op-materiaalhechting vereist is, is de compatibiliteit tussen het substraat en het secundaire materiaal bijzonder belangrijk.
Als de materialen niet voldoende hechten, kan het voltooide onderdeel tijdens het onderhoud last krijgen van scheidings- of andere interfaceproblemen.
De vorm van het eerste vormdeel beïnvloedt hoe het tweede materiaal vloeit en vast blijft zitten. Groeven, ribben, ondersnijdingen en andere geometrische kenmerken kunnen soms de mechanische retentie verbeteren.
Door het substraat en de secundaire laag samen te ontwerpen tijdens de vroege productontwikkelingsfase, kunnen latere productieproblemen worden voorkomen.
Het tweede injectieproces moet worden gecontroleerd volgens het verwerkingsvenster van het materiaal. Een te hoge temperatuur, druk of injectiesnelheid kan het substraat aantasten, terwijl onvoldoende vulomstandigheden onvolledige vormgeving of oppervlaktedefecten kunnen veroorzaken.
Wanneer een bestaand onderdeel in een mal wordt geplaatst voor secundaire vorming, moet de positie ervan nauwkeurig worden gecontroleerd. Een verkeerde uitlijning kan resulteren in een ongelijkmatige materiaaldekking, maatafwijkingen, blootliggende gebieden of inconsistent afgewerkte onderdelen.
| Sollicitatie | Secundaire vormfunctie |
|---|---|
| Handvatten en grepen | Voeg een zachter of comfortabeler gripoppervlak toe |
| Elektrische connectoren | Contacten en aansluitgebieden inkapselen of beschermen |
| Afdichtingscomponenten | Voeg afdichtingsmateriaal toe rond een stijve ondergrond |
| Auto-onderdelen | Zorg voor isolatie, bescherming, demping of afdichting |
| Industriële componenten | Voeg beschermend of trillingsbestendig materiaal toe |
| Consumentenproducten | Verbeter de grip, het uiterlijk, het comfort of de slagvastheid |
| Elektronische behuizingen | Integreer beschermend of isolerend materiaal |
| Evaluatie-item | Overweging van de koper |
|---|---|
| Basismateriaal | Bevestig het materiaal dat voor de eerste vormfase is gebruikt |
| Secundair materiaal | Controleer de compatibiliteit met het substraat |
| Deel geometrie | Evalueer groeven, ribben, ondersnijdingen en andere retentiekenmerken |
| Vereisten voor binding | Bepaal of chemische hechting of mechanische retentie vereist is |
| Dimensionale tolerantie | Definieer kritische afmetingen voor beide vormfasen |
| Oppervlakteafwerking | Specificeer vereisten voor textuur, uiterlijk en oppervlaktekwaliteit |
| Productievolume | Houd rekening met de gereedschaps- en procesvereisten op basis van de jaarlijkse vraag |
| Automatisering | Bepaal of het laden en overbrengen van substraat geautomatiseerd moet worden |
| Inspectie | Definieer dimensionale, visuele en functionele inspectievereisten |
| Applicatieomgeving | Denk aan temperatuur, chemicaliën, vocht, trillingen en mechanische belasting |
Het matrijsontwerp moet een geschikt stromingspad voor het secundaire materiaal bieden. Een slecht stromingsontwerp kan leiden tot onvolledige vulling, opgesloten lucht, lasnaden of een ongelijkmatige materiaalverdeling.
De secundaire laag moet waar mogelijk een geschikte en consistente dikte hebben. Aanzienlijke variaties kunnen de koeling, krimp, maatvastheid en uiterlijk van het oppervlak beïnvloeden.
De secundaire vormgeometrie moet het mogelijk maken dat het voltooide onderdeel uit de mal kan worden verwijderd zonder het substraat of het nieuw gevormde materiaal te beschadigen. Bij de ontwikkeling van de schimmel moet daarom rekening worden gehouden met diepgangshoeken en uitwerplocaties.
Als het secundaire vormingsproces bedoeld is om een afzonderlijke assemblagebewerking te vervangen, moet de volledige productievolgorde worden geëvalueerd voordat met het bewerken wordt begonnen. Dit omvat substraatproductie, overdracht, secundair vormen, inspectie en eindverpakking.
Door meerdere materialen of componenten in één vormdeel te integreren, kan het aantal afzonderlijke stukken dat moet worden verwerkt en geassembleerd, worden verminderd.
Een gecontroleerd vormproces kan een consistentere positionering van het secundaire materiaal opleveren dan handmatige montage, vooral wanneer geschikt gereedschap en geautomatiseerde laadsystemen worden gebruikt.
Wanneer het secundaire gietproces met succes het aanbrengen van lijm, mechanische bevestiging of een andere assemblagehandeling vervangt, kunnen fabrikanten de productieworkflow vereenvoudigen en potentiële assemblagegerelateerde variaties verminderen.
Koninghekan secundaire vormvereisten evalueren op basis van de onderdeelstructuur, materialen, productievolume, maatvereisten en beoogde toepassing. Vroegtijdige procesevaluatie helpt bepalen of secundair vormen geschikt is voor het specifieke onderdeel.
Secundair vormen vereist coördinatie tussen het eerste gegoten onderdeel, de overdrachts- of positioneringsmethode, de tweede mal, de injectieparameters en het inspectieproces. Deze factoren moeten samen worden overwogen om een stabiele productieworkflow tot stand te brengen.
Voor automobiel-, elektronische, industriële, consumenten- en andere toepassingen kunnen het vereiste secundaire materiaal en de vormstructuur aanzienlijk variëren.Koningheondersteunt klanten bij het evalueren van het proces op basis van de functionele vereisten van het voltooide onderdeel in plaats van het secundaire gieten te behandelen als een standaard one-size-fits-all-proces.